コーティング寿命は前処理で決まる 超硬コラム② - なぜ同じPVDコーティングでも寿命差が生まれるのか -

1.はじめに
超硬工具の性能向上に欠かせない技術として、PVDやCVDによるコーティング処理があります。
近年では、高硬度材加工や高速切削への対応が進み、工具に求められる性能はますます高くなっています。
しかし実際の現場では、 同じコーティング設備、同じコーティング材料を使用しているにもかかわらず、工具寿命や耐久性に差が生じる ことがあります。
なぜ、同じコーティングを施しているのに性能差が生まれるのでしょうか。
その答えの一つが、コーティングを施す前の「前処理」 にあります。
今回は、超硬工具のコーティング性能を左右する「表面状態」と「前処理」の重要性について見ていきましょう。
第1回をご覧になっていない方へ
2.コーティング性能は表面状態に左右される
PVDやCVDによって形成されるコーティング膜は、数μm~数十μm程度の非常に薄い膜です。
その性能を十分に発揮するためには、コーティング膜と母材が強固に密着していることが重要です。
しかし、超硬工具の表面には、
- 加工工程で付着した汚れ
- 微細な異物
- バリや残渣
- 焼結や研削によって形成された変質層
などが存在している場合があります。
これらが残ったままコーティングを行うと、母材とコーティング膜の密着を妨げ、使用中の剥離につながる原因となります。
つまり、どれだけ優れたコーティングを施しても、その土台となる表面状態が適切でなければ、本来の性能を十分に発揮することができません。
では、コーティング前の表面は、どのような状態に整える必要があるのでしょうか。
次に、マコーが考えるコーティング前の「機能表面」について見ていきましょう。
3.マコーが考える「機能表面」
理想的なコーティングを実現するためには、単に表面を洗浄し、きれいにするだけでは十分ではありません。
重要なのは、コーティングが密着しやすい状態の表面を形成することです。
マコーでは、コーティング前の表面には、
- 表面の異物や汚れが除去されている
- コーティングに適した表面性状が形成されている
- 焼結や研削などによる変質層が除去されている
といった条件が重要だと考えています。
こうした「機能表面」を形成することで、母材とコーティング膜との密着性向上が期待できます。
そのための前処理方法の一つが、 「ウェットブラスト」です。
ウェットブラストについて詳しく知りたい方へ
では、実際にウェットブラストで前処理を行うことで、 コーティングの密着性にはどのような違いが生まれるのでしょうか。
実際の評価結果を見ていきましょう。
4.密着性評価で見えた違い
ウェットブラストによる前処理後のコーティング密着性を評価したところ、明確な違いが確認されています。
今回は、 「スクラッチ試験」 と 「ロックウェル圧痕試験」 の2つの評価結果から、コーティングの密着性を見ていきます。
1)スクラッチ試験
スクラッチ試験とは、コーティング表面に圧子を接触させ、荷重を加えながら表面を移動させることで、コーティングが剥離するまでの荷重などから密着性を評価する試験です。
一般的に、より大きな荷重までコーティングの剥離が生じにくいほど、母材とコーティング膜が強く密着していることを示す指標の一つとなります。
今回のスクラッチ試験では、研磨仕上げ品が40.7Nであったのに対し、 ウェットブラスト処理品では68.7Nまで向上しました。
これは、研磨仕上げ品と比較して約1.7倍の結果に相当します。
スクラッチ試験結果
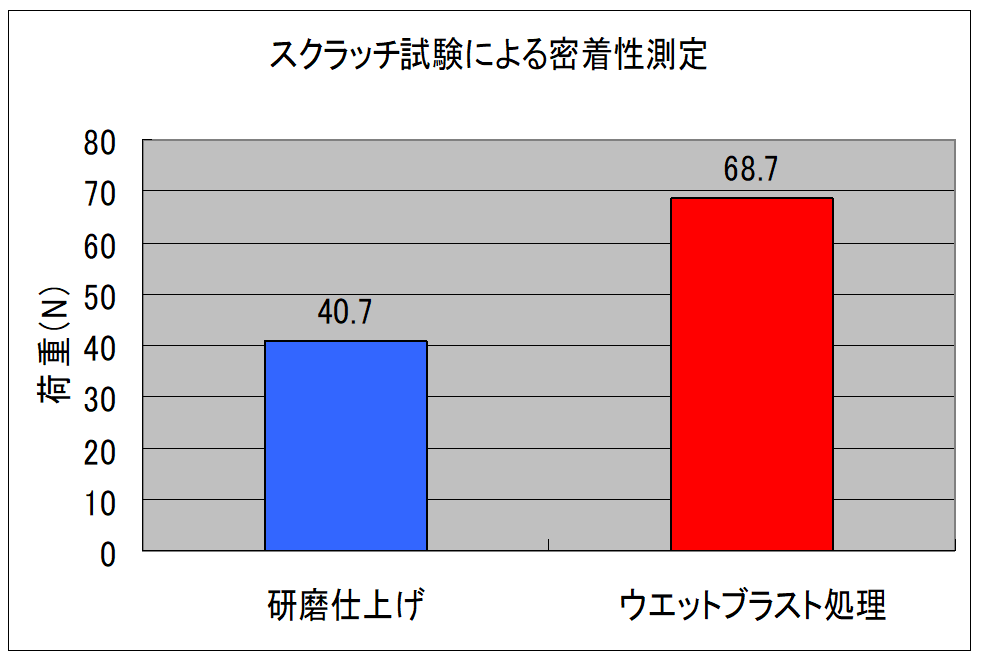
研磨仕上げ品:40.7N / ウェットブラスト処理品:68.7N
2)ロックウェル圧痕試験
ロックウェル圧痕試験とは、 コーティング表面に圧子を押し込み、 形成された圧痕の周辺に生じるコーティングの剥離や亀裂の状態から、密着性を評価する方法です。
圧子を押し込むことで、コーティング膜と母材には大きな変形や応力が加わります。その際に、圧痕周辺でどの程度剥離や亀裂が生じるかを観察することで、コーティング膜が母材にどの程度密着しているか を確認します。
今回の評価では、一般研磨品では圧痕周辺にコーティングの剥離が確認されたのに対し、 ウェットブラスト処理品では、コーティング剥離が大幅に抑制される結果となりました。
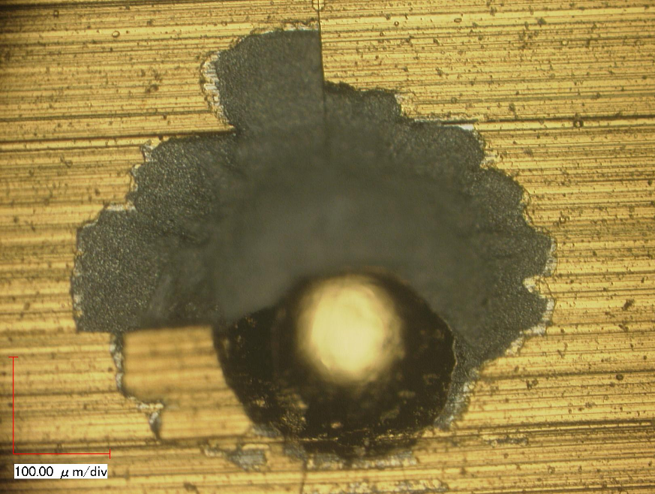
一般研磨品
圧痕周辺にコーティング剥離を確認
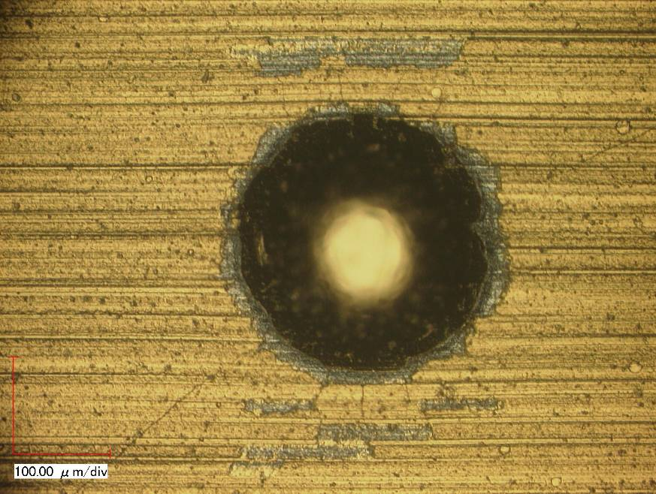
ウェットブラスト処理品
コーティング剥離を大幅に抑制
2つの評価から見えてきたこと
スクラッチ試験では剥離に至る荷重の向上、 ロックウェル圧痕試験では圧痕周辺のコーティング剥離の抑制が確認されました。
これらの結果から、コーティング前の表面状態を適切に整えることが、コーティングの密着性を高めるうえで重要であることが分かります。
実際の活用事例を見てみませんか?
ウェットブラスト導入事例
ウェットブラストによるコーティング密着性向上
ウェットブラストによる前処理を活用した、コーティング密着性向上の導入事例をご紹介しています。
コーティング密着性向上の導入事例を見てみる →では、この 「密着性」 の違いは、工具にとってどのような意味を持つのでしょうか。
最後に、前処理と工具寿命の関係について見ていきましょう。
5.前処理が工具寿命を変える
工具寿命を向上させるためには、対象となる工具や加工条件に合わせたコーティング材を選び、適切なコーティング条件を設定することが重要です。
しかし、それと同じように重要なのが、コーティングを施す前の「前処理」です。
優れたコーティング材を使用していても、母材に十分密着できなければ、その性能を十分に発揮することはできません。
そのため、コーティング寿命を考えるうえでは、
「どのコーティングを選ぶか」だけでなく、
「どのような表面にコーティングするか」
という視点も重要になります。
コーティング前に母材表面を最適な状態へ整えること。
それが、 安定したコーティング品質と工具の長寿命化につながる重要な工程 です。
実際のワークで効果を確認してみませんか?
マコーでは、実際のワークを使用したウェットブラストのサンプルテストも承っています。
コーティング前処理についてもお気軽にご相談ください。
6.まとめ
PVDやCVDによるコーティング性能を十分に発揮するためには、コーティング材や成膜条件だけでなく、コーティング前の表面状態にも目を向ける必要があります。
超硬工具の表面に、
- 汚れや異物が残っていないこと
- コーティングに適した表面性状が形成されていること
- 不要な変質層が除去されていること
といった状態を形成することで、コーティング膜との密着性向上が期待できます。
今回の評価でも、スクラッチ試験では研磨仕上げ品の40.7Nに対して、ウェットブラスト処理品では68.7Nとなり、約1.7倍の結果が得られました。
また、ロックウェル圧痕試験においても、一般研磨品で確認されたコーティング剥離が、ウェットブラスト処理品では大幅に抑制されました。
コーティングそのものだけではなく、その性能を支える「前処理」にも目を向けること。
「どのような表面をつくるか」が、コーティング性能を左右する。
それほど、前処理は重要な工程なのです。
次回予告
「PVDコーティング後のドロップレット除去とは?」
次回は、PVDコーティング後の表面に形成される「ドロップレット」に着目します。 ドロップレットが工具性能に与える影響と、その除去技術についてご紹介します。
コーティング前処理についてもっと知りたい方へ
ワークの材質や形状、コーティング条件によって、最適な前処理条件は異なります。
マコーでは、ウェットブラストによる前処理やサンプルテストについてもご相談いただけます。
参考文献
Surface pretreatment methods for cemented carbide substrates of the coated cutting tools: A review
https://www.sciencedirect.com/science/article/abs/pii/S0141635925002296
Influence of dry micro abrasive blasting on the physical and mechanical characteristics of hybrid PVD-AlTiN coated tools
https://www.sciencedirect.com/science/article/abs/pii/S1526612518310107
関連コラム
✎著者情報
グローバルマーケティング部 橘 和寿
今回のコラムに関連するご相談や さらに詳しい内容を知りたい方は、以下もぜひご覧ください。